Si alguna vez has mirado tu nave y has pensado “no me cabe ni un tornillo más”, te entiendo perfectamente. En almacenes en la industria, el espacio parece encogerse justo cuando más lo necesitas: más referencias, más pedidos, más rotación y, claro, el mismo suelo de siempre. Por suerte, hay una idea tan simple como efectiva: crecer hacia arriba. Hoy te cuento por qué los almacenes verticales se están volviendo protagonistas en entornos industriales y cómo pueden ayudarte a ganar capacidad, eficiencia y orden sin mudarte a otra nave.
¿Qué es un almacén vertical (y por qué todo el mundo habla de ellos)?
Un almacén vertical es un sistema de almacenamiento que aprovecha la altura del edificio para guardar materiales, piezas o productos en bandejas, estanterías o módulos automatizados. En lugar de “expandir” el almacén ocupando más metros cuadrados, lo que hacemos es utilizar los metros cúbicos disponibles.
Y aquí viene lo divertido: muchas naves industriales tienen techos generosos… que se usan para acumular polvo, no stock. El almacén vertical llega y dice: “ese aire también es espacio”. En el mundo de los almacenes en la industria, esta mentalidad marca una diferencia enorme.
Por qué los almacenes en la industria están cambiando: el problema del espacio (y del tiempo)
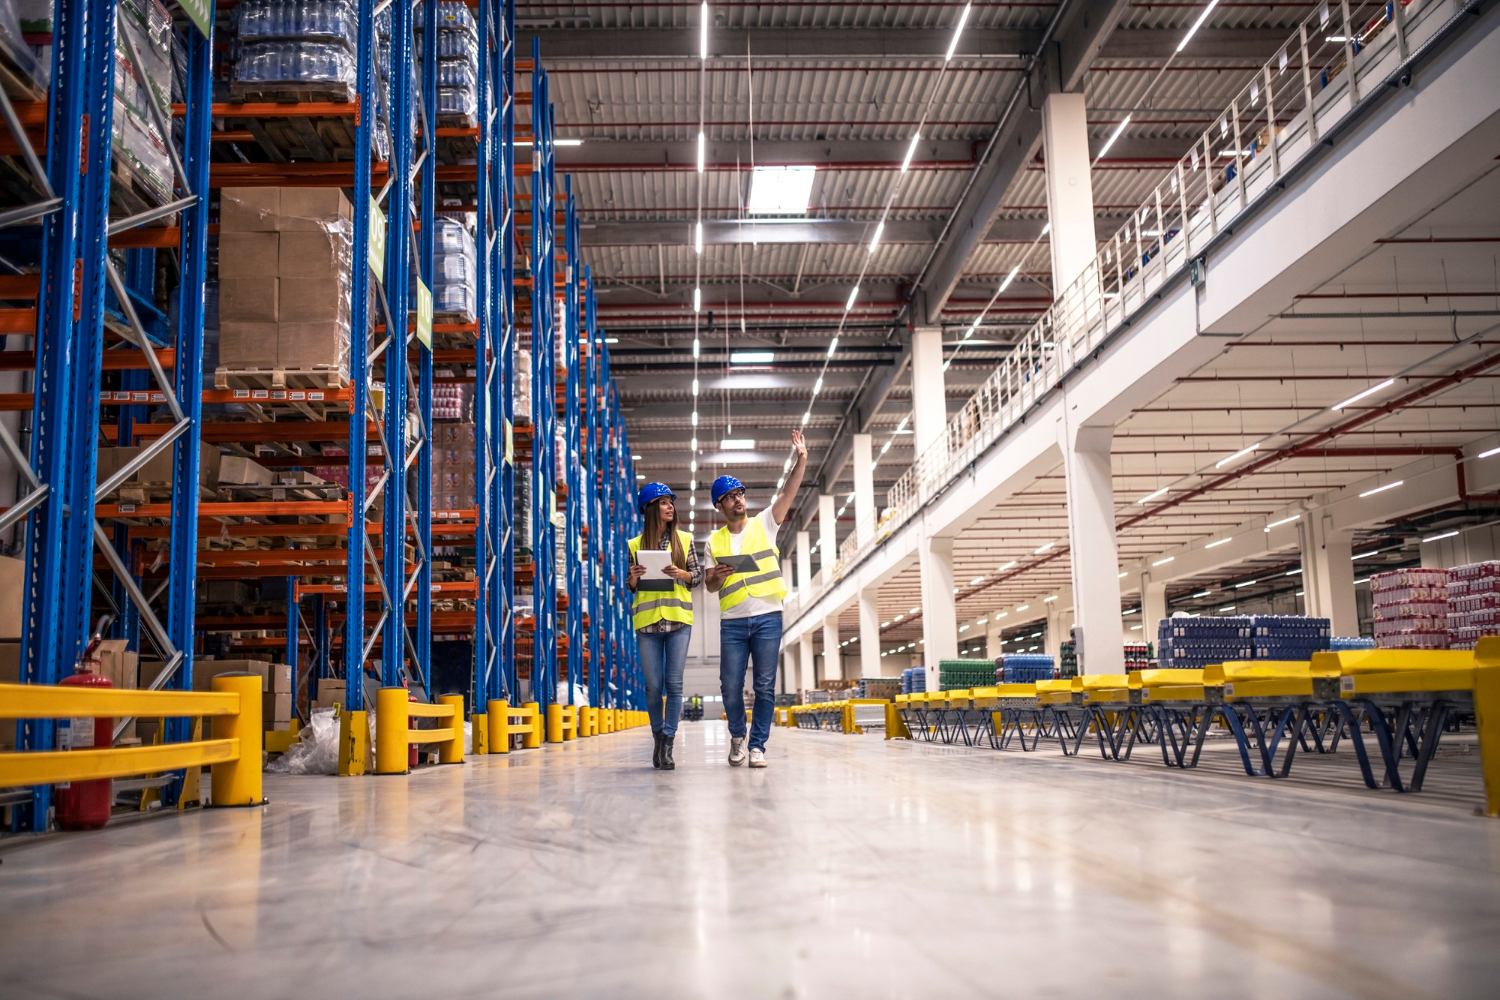
En sectores industriales, el almacén ya no es un “cuarto de trastos”. Es el corazón logístico: abastece producción, mantiene el flujo y evita paradas. El problema es que el crecimiento llega, pero los metros cuadrados no se multiplican solos.
Además, el espacio no es el único cuello de botella. En almacenes tradicionales, a veces el verdadero drama es el tiempo perdido:
- Operarios recorriendo pasillos eternos para encontrar una referencia.
- Errores por picking manual sin ayudas.
- Materiales duplicados “por si acaso” porque no hay visibilidad real del stock.
- Desorden crónico: hoy está aquí, mañana ya veremos.
Con un almacén vertical, el enfoque cambia: en lugar de ir tú al producto, el producto viene a ti(especialmente en sistemas automatizados tipo “goods-to-person”).
Ventajas de los almacenes verticales: más capacidad, menos caos
Vamos a lo práctico: ¿qué gano si apuesto por un almacén vertical? Te resumo los beneficios más habituales que estoy viendo en almacenes en la industria que se modernizan:
1) Aprovechamiento real del espacio vertical
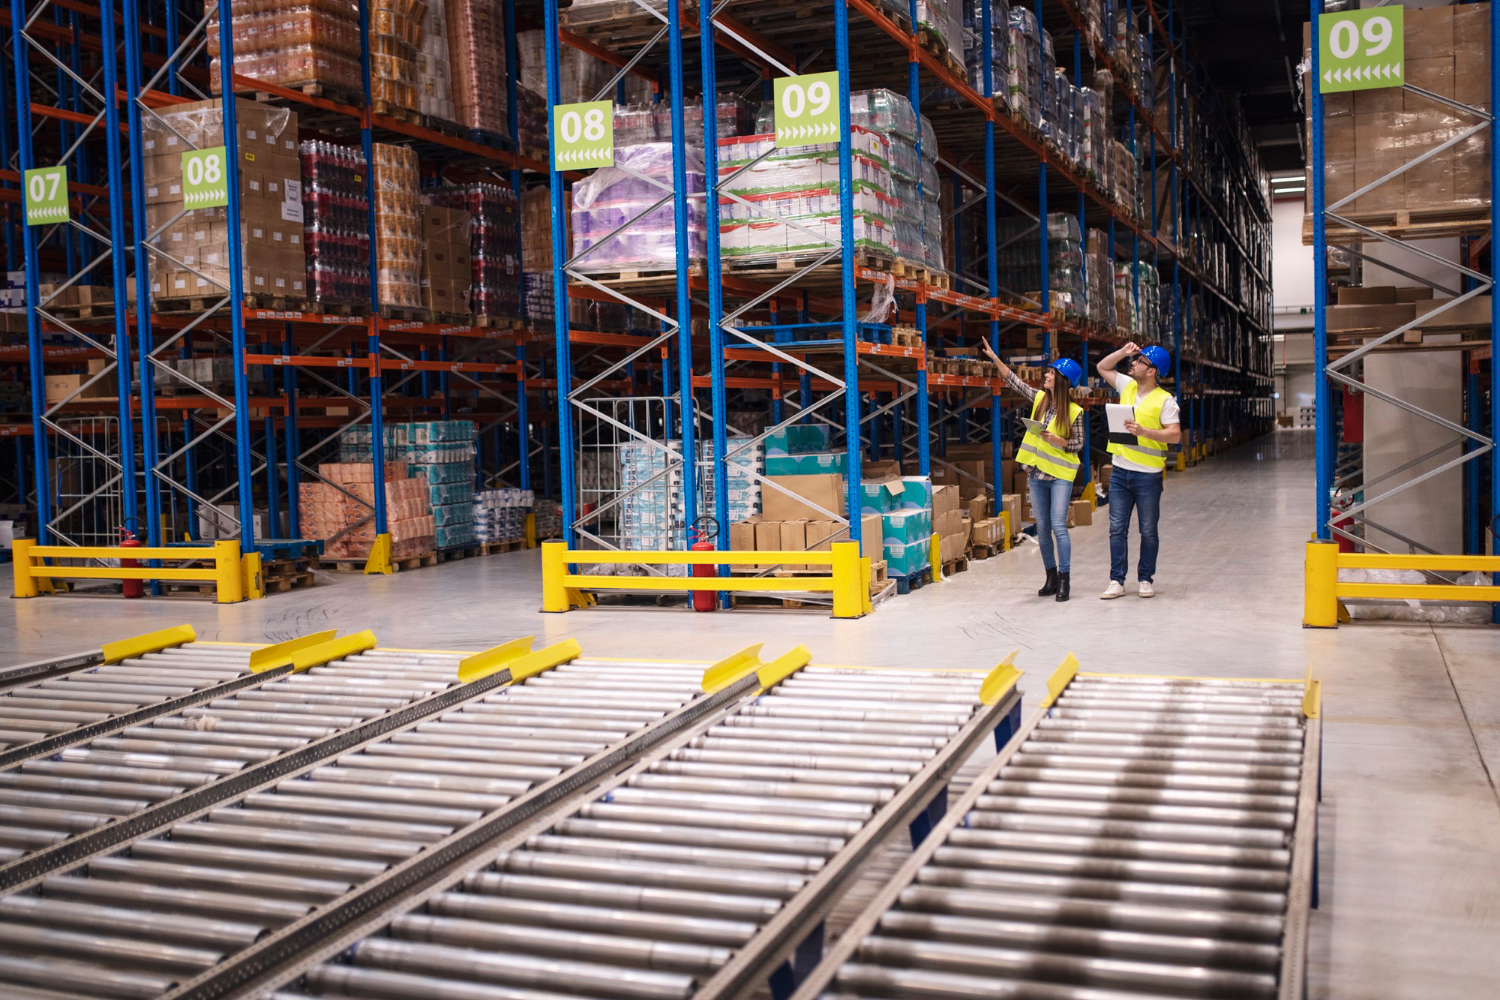
Esta es la estrella del show. Donde antes tenías estanterías bajas ocupando superficie, ahora puedes concentrar almacenamiento en altura. En muchos casos, esto se traduce en:
- Más referencias en menos metros cuadrados.
- Pasillos más cortos o directamente menos pasillos.
- Mejor zonificación de áreas de trabajo (recepción, preparación, expedición).
2) Ahorro de costes de alquiler o expansión
Ampliar una nave, mudarse o alquilar un espacio adicional suena bien… hasta que llegan los números. Los almacenes verticales suelen ser una alternativa eficiente cuando el objetivo es crecer sin crecer en superficie. Menos metros alquilados (o menos necesidad de alquilar) puede significar un ahorro importante a medio plazo.
3) Eficiencia operativa: menos pasos, más productividad
En operaciones industriales, el tiempo de búsqueda y desplazamiento pesa más de lo que parece. Con un sistema vertical bien planteado, reduces recorridos, ordenas el flujo de trabajo y mejoras el ritmo del picking o del suministro a línea.
4) Mejor control de inventario
Cuando el almacenamiento es más estructurado (y especialmente si está integrado con software), se reduce el “stock fantasma”, los errores y las sorpresas. En almacenes en la industria, esto es oro: menos paradas por falta de material y menos compras urgentes de última hora.
5) Seguridad y ergonomía
Menos manipulación improvisada, menos subidas a escaleras, menos cargas mal colocadas. Muchos almacenes verticales están pensados para entregar el material a una altura cómoda de trabajo y con accesos controlados.
Casos de éxito (realistas) donde un almacén vertical marca la diferencia
Sin necesidad de señalar con el dedo a una empresa concreta, te cuento situaciones muy típicas que he visto repetirse:
Fabricación con muchas referencias pequeñas
Empresas de mecanizado, mantenimiento industrial, electrónica o ensamblaje suelen manejar miles de piezas pequeñas. Antes: cajas y más cajas repartidas por estanterías, y localizar algo era deporte de aventura. Después: bandejas organizadas por familias, control por ubicaciones y acceso rápido. Resultado: menos tiempo buscando y más tiempo produciendo.
Logística interna saturada
Cuando recepción y expedición comparten espacio con almacenaje, el tráfico se vuelve una coreografía peligrosa. Al “compactar” el stock en vertical, se liberan zonas para maniobra, preparación y consolidación de pedidos. Resultado: más orden y menos fricción.
Almacenes en la industria con limitación de ampliación
Hay polígonos donde ampliar es imposible (o carísimo). En esos casos, el almacén vertical permite aumentar capacidad sin cambiar de ubicación. Resultado: crecimiento sin obras mayores y sin el coste oculto de mover toda una operativa.
Tipos de almacenes verticales: no todo es “una torre y ya”
Aquí conviene afinar. No existe un único sistema válido para todos los almacenes en la industria. Estas son algunas soluciones habituales:
- Almacenes verticales automatizados (VLM): bandejas internas que suben y bajan y entregan el material en una boca de acceso. Muy usados para piezas, repuestos y componentes.
- Carruseles verticales: el stock gira verticalmente y se presenta al operario. Son rápidos y compactos.
- Estanterías verticales de alta densidad: soluciones más “manuales” pero muy optimizadas para altura, con pasarelas o sistemas de acceso seguros.
- Miniload y sistemas AS/RS: automatización avanzada con transelevadores para cajas o bandejas. Ideal para volúmenes altos y procesos muy medidos.
¿Cuál es mejor? Depende. Y aquí es donde entra lo importante: elegir con cabeza y no solo con ilusión tecnológica.
Cómo seleccionar el almacén vertical adecuado (sin arrepentirte a los 6 meses)
Si yo estuviera ahora mismo evaluando opciones para mi planta, me haría estas preguntas (y te recomiendo que tú también):
1) ¿Qué tipo de producto almaceno?
- ¿Piezas pequeñas, frágiles o de alto valor? Un sistema automatizado puede aportar control y seguridad.
- ¿Cargas grandes o pesadas? Necesitarás estructura robusta y definición clara de pesos por bandeja.
- ¿Productos con caducidad o lotes? Asegúrate de poder gestionar FIFO/FEFO.
2) ¿Cuál es mi rotación real?
No es lo mismo almacenar lento que preparar pedidos cada minuto. Para alta rotación, interesa minimizar tiempos de acceso y optimizar el flujo de picking.
3) ¿Tengo altura disponible y condiciones adecuadas?
Parece obvio, pero conviene medir bien: altura libre, obstáculos, instalaciones, rociadores, iluminación y normativa. Un almacén vertical necesita “aire útil”, no solo techo alto.
4) ¿Necesito integración con software?
En almacenes en la industria, el salto de calidad llega cuando el almacén habla con tu ERP o tu WMS. Pregunta por trazabilidad, control de usuarios, registro de movimientos e inventario en tiempo real.
5) ¿Qué pasa si crezco?
Yo siempre miro escalabilidad: ¿puedo añadir módulos, bandejas, estaciones de picking o automatización adicional sin rehacerlo todo?
6) Servicio técnico, repuestos y mantenimiento
Un sistema vertical es una inversión. Asegúrate de que el proveedor te ofrece mantenimiento, repuestos y soporte local razonable. Porque lo único peor que un almacén desordenado… es un almacén automatizado parado.
Consejos prácticos para implantarlo con éxito (sin drama operativo)
- Empieza por el análisis de referencias: clasifica por rotación (ABC), dimensiones y frecuencia de acceso.
- Define procesos: recepción, ubicación, reposición, picking, inventario. El sistema no arregla procesos caóticos por arte de magia.
- Cuida la formación: un operario que entiende el sistema lo aprovecha; uno que lo sufre, lo evita.
- Planifica la transición: mover stock al nuevo sistema requiere orden, tiempos y verificación.
- Mide resultados: tiempos de preparación, errores, inventario, incidencias. Si no se mide, no se mejora.
Conclusión: en almacenes en la industria, mirar hacia arriba es una estrategia
Cuando el suelo ya no da más de sí, los almacenes verticales son una de las formas más inteligentes de ganar capacidad y eficiencia sin ampliar la nave. Bien elegidos, mejoran el control del inventario, reducen tiempos muertos y ayudan a que la logística interna sea más fluida.
Yo lo veo así: si tu industria está creciendo, tu almacén no debería ser el freno. Debería ser el motor silencioso que hace que todo funcione. Y a veces, la solución no está en buscar más espacio… sino en usar mejor el que ya tienes.
¿Te interesa seguir mejorando tus almacenes en la industria? En Industria Eficiente publicamos tendencias, tecnologías y enfoques prácticos para que tu planta sea más productiva, segura y competitiva.